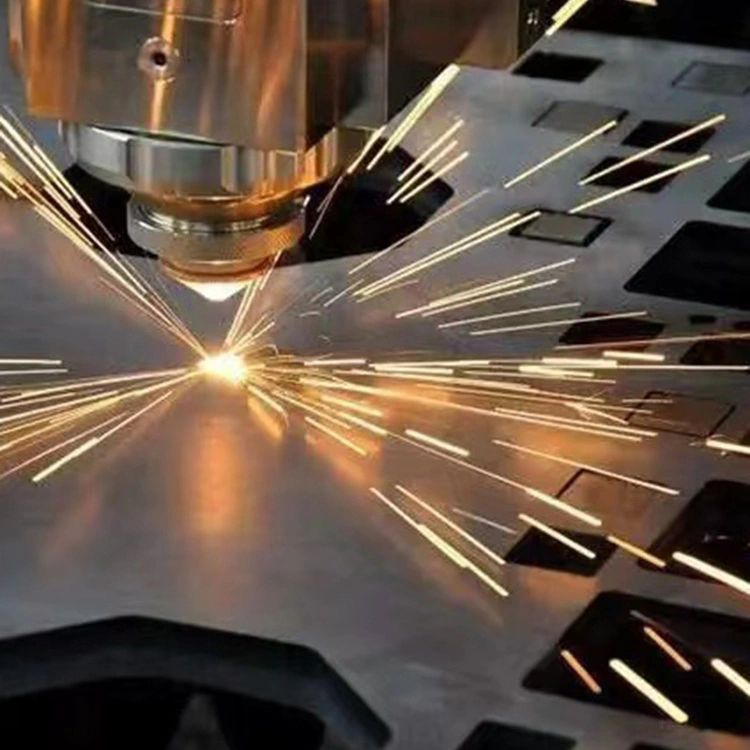
Le paysage de la fabrication moderne évolue à un rythme sans précédent, motivé par la demande de géométries plus complexes, de tolérances plus strictes et de compositions de matériaux exotiques. Pendant des décennies, la découpe laser s’est largement limitée aux métaux ferreux et non ferreux standards, ainsi qu’aux polymères de base. Cependant, l’évolution de la technologie des résonateurs, des systèmes de distribution de faisceaux et des logiciels de contrôle a brisé ces limites. Aujourd'hui, avancédécoupe laserles systèmes ne sont pas de simples outils ; ce sont des centres de fabrication sophistiqués capables de traiter une gamme de matériaux qui étaient autrefois considérés comme impossibles ou peu pratiques à découper avec la lumière.
Comprendre quels nouveaux matériaux peuvent désormais être traités avec des systèmes de découpe laser avancés est essentiel pour les ingénieurs, les concepteurs et les spécialistes des achats qui cherchent à innover. Qu’il s’agisse d’alliages de cuivre à haute réflectivité requis pour les composants de véhicules électriques ou de matériaux composites délicats utilisés dans l’aérospatiale, les capacités des équipements laser modernes se sont considérablement développées. ÀProduits métalliques cie., ltd de Tianjin Shenghui,nous avons été témoins de cette évolution, intégrant une technologie de pointe pour garantir que notre usine reste à la pointe de cette révolution industrielle.
Répertoire de contenu
Quels métaux et alliages exotiques sont désormais régulièrement découpés au laser ?
Le terme « exotique » en métallurgie fait généralement référence à des matériaux difficiles à usiner en raison de leur dureté, de leur ténacité ou de leur réactivité chimique. Les méthodes de coupe mécaniques traditionnelles échouent souvent face à ces alliages, ce qui entraîne une usure élevée des outils et un débit lent. Cependant, grâce aux dernières avancées en matière de découpe laser, nous avons fait tomber ces barrières. Notre usine traite régulièrement des matériaux qui auraient détruit des outils il y a à peine dix ans.
L’une des avancées les plus importantes concerne le traitement d’alliages aérospatiaux à haute résistance tels que l’Inconel, l’Hastelloy et le Titane. Ces matériaux sont essentiels pour les composants devant résister à des températures et des pressions extrêmes. Les systèmes avancés de découpe laser utilisent des ajustements de longueur d'onde spécifiques et des modulations d'impulsions pour créer une zone affectée par la chaleur si minime que l'intégrité structurelle du matériau reste intacte. Nous y parvenons en utilisant des gaz d'assistance à haute pression qui refroidissent simultanément la coupe et expulsent le matériau fondu, empêchant ainsi les microfissures.
Une autre catégorie qui a connu une croissance massive est la transformation des aciers avancés à haute résistance (AHSS) utilisés dans l’industrie automobile. Ces aciers, y compris l'acier trempé sous pression (PHS), sont incroyablement résistants mais notoirement difficiles à rogner. Avec nos systèmes, nous utilisons des lasers à fibre de plusieurs kilowatts qui traitent ces matériaux avec une vitesse et une précision que les presses mécaniques ne peuvent égaler. La flexibilité de nos installations de découpe laser permet un prototypage rapide et des séries de production à faible volume sans avoir recours à un outillage coûteux et coûteux.
En outre, la capacité de couper des métaux de haute pureté utilisés dans les industries médicale et électronique s’est améliorée. Le tantale, utilisé pour les implants chirurgicaux, et le molybdène, utilisé pour les composants semi-conducteurs, sont désormais traités quotidiennement dans notre usine. La précision de nos équipements garantit l’absence de contamination, ce qui est vital pour la biocompatibilité et les performances électroniques. Vous trouverez ci-dessous un tableau détaillant les spécifications de nos principaux systèmes de découpe laser utilisés pour ces métaux avancés.
|
Catégorie de matériau
|
Alliages spécifiques
|
Type de laser
|
Épaisseur maximale (mm)
|
Gaz d'assistance
|
| Superalliages |
Inconel 718, Hastelloy C-276 |
Laser à fibre (6 kW - 12 kW) |
20 millimètres |
Azote / Argon |
| Aciers à haute résistance |
Usibor 1500, Ductibor 500 |
Laser à fibre (8 kW - 15 kW) |
30 millimètres |
Air comprimé / Azote |
| Métaux réfractaires |
Molybdène, Tantale, Tungstène |
Laser à fibre de longueur d'onde verte |
8 mm |
Argon |
| Alliages de titane |
Niveau 5 (Ti6Al4V), niveau 23 |
Laser à fibre (4 kW - 8 kW) |
25 mm |
Argon (pour éviter l'oxydation) |
Ce tableau démontre la capacité technique que nous possédons chez Tianjin Shenghui Metal Products Co., Ltd. Notre investissement dans diverses sources laser nous permet d'adapter le processus de découpe aux propriétés métallurgiques spécifiques de la pièce. Nous ne nous appuyons pas sur une approche universelle ; au lieu de cela, nous adaptons la longueur d’onde et la puissance du laser aux caractéristiques d’absorption du matériau. Cela garantit que lorsque vous demandez « Quels nouveaux matériaux peuvent désormais être traités avec des systèmes de découpe laser avancés ? » la réponse est presque toujours un « oui » retentissant lorsque vous collaborez avec nous.
Comment les systèmes avancés gèrent-ils les matériaux réfléchissants et composites ?
Historiquement, les matériaux réfléchissants comme le cuivre, le laiton et l’aluminium étaient le fléau de la découpe laser. Le faisceau laser rebondirait dans le résonateur, causant des dommages catastrophiques à l'optique et à la source laser elle-même. De même, les matériaux composites, avec leur structure hétérogène, présentaient des défis en raison des différents points de vaporisation de la matrice et du renfort. Alors, comment les systèmes de découpe laser avancés ont-ils surmonté ces obstacles ?
La solution pour les matériaux réfléchissants réside dans l’adoption d’une technologie laser à fibre avancée avec protection intégrée contre la réflexion arrière. Contrairement aux anciens lasers CO2, les lasers à fibre modernes utilisent un milieu de gain à l'état solide. Nos systèmes sont équipés de capteurs qui détectent instantanément les rétro-réflexions. Si un pic d'énergie réfléchie est détecté, le système ajuste les paramètres d'impulsion ou arrête momentanément le faisceau pour protéger la cavité. De plus, la longueur d’onde plus courte des lasers à fibre (généralement 1,07 micromètres) est plus facilement absorbée par le cuivre et le laiton que la longueur d’onde plus longue des lasers CO2. Cela signifie qu'au lieu de se refléter, l'énergie est efficacement convertie en chaleur, permettant des coupes nettes et rapides.
Concernant les composites, la transformation de matériaux tels que les polymères renforcés de fibres de carbone (CFRP) et les polymères renforcés de fibres de verre (GFRP) est devenue une réalité. La clé ici n’est pas seulement la puissance, mais aussi la durée de l’impulsion. Nous utilisons des lasers à impulsions ultra-courtes (picoseconde ou femtoseconde) qui vaporisent le matériau par sublimation plutôt que par fusion. Ce processus « d'ablation à froid » garantit que les fibres de carbone sont coupées proprement sans faire fondre la matrice polymère environnante, ce qui entraînerait un bord rugueux et un délaminage.
Notre usine a également perfectionné la découpe de matériaux multicouches utilisés dans l’électronique et l’isolation modernes. Ceux-ci sont souvent constitués d'un film polymère lié à une feuille métallique. La découpe traditionnelle étalerait les couches ensemble. Grâce à nos optiques avancées de mise en forme du faisceau, nous pouvons ajuster le point focal pour couper avec précision la pile sans déformer les couches individuelles. Voici les principales capacités que nous proposons pour ces matériaux difficiles :
-
Métaux réfléchissants :Cuivre pur (jusqu'à 6 mm), laiton (jusqu'à 8 mm) et aluminium à haute teneur en silicium.
-
Composites thermiques :Préimprégné en fibre de carbone et CFRP durci (jusqu'à 10 mm) avec une carbonisation minimale.
-
Stratifiés :Stratifiés cuivrés (CCL) pour la fabrication de PCB, découpés sans bavure.
-
Matériaux enduits :Acier galvanisé et Aluzinc, découpés avec scellement des bords pour éviter la corrosion.
Chez Tianjin Shenghui Metal Products Co., Ltd., nous disposons de postes de travail dédiés spécifiquement configurés pour ces matériaux. Nos ingénieurs comprennent les nuances de l’interaction des poutres avec des matériaux différents. Nous ne traitons pas simplement ces articles ; nous analysons la composition du matériau pour déterminer le débit d'alimentation et la combinaison de gaz optimaux. Cette expertise technique est le fondement de notre réputation et la raison pour laquelle nos clients nous font confiance pour leurs projets les plus ambitieux. Lorsqu’ils ont besoin de savoir quels nouveaux matériaux peuvent désormais être traités avec des systèmes de découpe laser avancés, ils se tournent vers nos antécédents de réussite.
Pourquoi les matériaux non métalliques comme la céramique et le saphir sont-ils désormais viables ?
La transition de la découpe laser d'un outil purement pour le travail des métaux à une solution de traitement universelle est mieux illustrée par son application sur des non-métaux durs et cassants. Les matériaux tels que les céramiques techniques (alumine, zircone), le saphir et les verres spécialisés sont notoirement difficiles à façonner. Ils sont sujets à la fissuration sous contrainte thermique et sont plus durs que la plupart des outils de coupe. Cependant, la question de savoir quels nouveaux matériaux peuvent désormais être traités avec des systèmes de découpe laser avancés inclut ces mêmes substances, grâce aux innovations en matière de longueur d'onde laser et de contrôle du faisceau.
Les lasers traditionnels ont eu du mal avec la céramique car elles sont transparentes ou réfléchissantes à la lumière infrarouge. Notre approche utilise soit des lasers CO2 (avec une longueur d'onde plus longue absorbée par le réseau céramique), soit, plus récemment, des lasers verts et UV. Par exemple, lors de la découpe du saphir, utilisé pour les cadrans de montres de haute durabilité et les coques d'appareils photo de smartphones, nous utilisons une technique appelée « filamentation ». Un laser à impulsions ultra-courtes est focalisé à l’intérieur du matériau. La haute intensité crée un filament plasma qui modifie le matériau en interne, créant ainsi une ligne de séparation pratiquement sans dommage de surface. Les pièces sont ensuite séparées par une légère force mécanique, produisant des bords impeccables.
Pour les céramiques conductrices comme le carbure de silicium (SiC), utilisées en électronique de puissance, nous utilisons un processus en plusieurs étapes. Tout d’abord, un faisceau de faible puissance perce le matériau. Ensuite, un processus de rupture contrôlé sépare les pièces. Cela garantit que les propriétés électriques délicates du SiC ne sont pas compromises par des microfissures. Nos systèmes de découpe laser sont équipés de platines de précision qui déplacent le matériau sous un faisceau stationnaire, garantissant une précision absolue et minimisant les vibrations qui pourraient briser la pièce.
La viabilité du traitement de ces matériaux ouvre de nouvelles possibilités de conception dans tous les secteurs. Dans le domaine de la technologie médicale, les implants dentaires en zircone et les outils chirurgicaux peuvent désormais être découpés selon des géométries personnalisées en quelques minutes plutôt qu'en quelques jours. Dans l’industrie des semi-conducteurs, la capacité de découper avec précision les interposeurs en verre et les substrats en céramique permet la prochaine génération d’électronique miniaturisée. Vous trouverez ci-dessous une liste des matériaux non métalliques que notre usine traite actuellement, démontrant l'étendue de nos capacités :
-
Céramiques Techniques :Alumine (Al2O3), Zircone (ZrO2), Nitrure de Silicium (Si3N4).
-
Matériaux cristallins :Saphir synthétique, quartz et rubis.
-
Verre spécialisé :Borosilicate, verre Gorilla et silice fondue.
-
Matériaux naturels :Composites graphite et carbone-carbone haute densité.
Cette expansion dans les non-métaux représente un investissement important dans l'expertise de Tianjin Shenghui Metal Products Co., Ltd. Nous avons formé nos techniciens spécifiquement dans l'art du traitement des matériaux fragiles. Cela nécessite un état d’esprit différent de celui de couper l’acier ; la patience et la précision sont primordiales. En maîtrisant ces techniques, nous fournissons à nos clients une source unique pour tous leurs besoins de fabrication de précision, qu'ils travaillent avec de l'acier d'un pouce d'épaisseur ou du saphir très fin. La question de savoir quels nouveaux matériaux peuvent désormais être traités avec des systèmes de découpe laser avancés est résolue quotidiennement dans notre usine.
Résumé : L'avenir du traitement des matériaux
Le parcours de la technologie de découpe laser est en constante expansion. Depuis ses débuts en tant qu'outil de niche pour la découpe de tôles fines, il est devenu un procédé polyvalent et indispensable pour l'industrie moderne. Nous avons exploré comment les métaux réfléchissants, les superalliages, les composites et même les céramiques fragiles sont désormais du domaine du possible. Cette évolution est motivée par la synergie de sources laser avancées, de systèmes de contrôle intelligents et de connaissances approfondies en métallurgie et en science des matériaux.
Pour les entreprises qui cherchent à rester compétitives, comprendre quels nouveaux matériaux peuvent désormais être traités avec des systèmes de découpe laser avancés n'est pas seulement un exercice académique ; c'est un avantage stratégique. Il permet de consolider les chaînes d'approvisionnement, de réduire les délais de livraison et de créer des produits dotés de caractéristiques de performance auparavant inaccessibles. Dans notre usine, nous nous engageons à repousser ces limites plus loin. Nous testons continuellement de nouveaux matériaux et affinons nos processus pour garantir que lorsque nos clients ont un projet ambitieux, nous sommes prêts à le réaliser.
Si vous souhaitez tirer parti des dernières avancées en matière de découpe laser pour votre prochain projet, nous vous invitons àContactez-nous. Laissez Tianjin Shenghui Metal Products Co., Ltd. être votre partenaire en matière d'innovation. Notre équipe est prête à vous fournir une analyse détaillée et un devis pour vos besoins spécifiques en matière de traitement des matériaux. Découvrez dès aujourd’hui la précision et la capacité de nos systèmes avancés de découpe laser.
Foire aux questions (FAQ)
Quels nouveaux matériaux peuvent désormais être traités avec des systèmes de découpe laser avancés, ce qui était impossible il y a dix ans ?
Il y a dix ans, les matériaux hautement réfléchissants comme le cuivre pur et le laiton étaient extrêmement difficiles à traiter en raison du risque de rétroréflexion endommageant la source laser. Aujourd'hui, les systèmes laser à fibre avancés, comme ceux utilisés par Tianjin Shenghui Metal Products Co., Ltd., sont équipés d'une protection contre la réflexion arrière et de longueurs d'onde plus courtes qui sont facilement absorbées par ces métaux. De plus, les non-métaux fragiles tels que les céramiques techniques (alumine, zircone) et les matériaux cristallins comme le saphir sont désormais régulièrement découpés à l'aide de lasers à impulsions ultra-courtes qui effectuent une « ablation à froid », empêchant les fissures thermiques. Ces progrès ont effectivement doublé la gamme de matériaux traitables, permettant ainsi l’innovation dans la fabrication de dispositifs électroniques, aérospatiaux et médicaux.
Comment la qualité de la découpe laser se compare-t-elle pour les nouveaux matériaux comme le CFRP par rapport aux métaux traditionnels ?
Les mesures de qualité diffèrent car les modes de défaillance sont différents. Pour les métaux traditionnels, la qualité est mesurée par la rugosité des bords (Ra) et les scories. Pour les nouveaux matériaux comme le polymère renforcé de fibres de carbone (CFRP), la principale préoccupation concerne la zone affectée par la chaleur (ZAT) et le délaminage. Les systèmes de découpe laser avancés résolvent ce problème en utilisant des lasers à fibre pulsée ou des lasers UV qui minimisent l'apport de chaleur. Dans notre usine, nous réalisons ce qu'on appelle une « coupe à sec » sur le CFRP, où le matériau de la matrice ne fond pas et ne brûle pas, et les fibres sont cisaillées proprement. Il en résulte une qualité de coupe souvent supérieure au fraisage mécanique, car il n'y a pas d'usure ni de vibration de l'outil, garantissant ainsi une qualité de bord constante sur des milliers de pièces, ce qui est vital pour les composants structurels de l'aérospatiale.
Quelles sont les limites lors du traitement de métaux à haute réflectivité avec des systèmes de découpe laser modernes ?
Même si les systèmes modernes ont surmonté le principal risque de rétroréflexion, il existe encore des limites pratiques. La principale limitation est l’épaisseur. Bien que nous puissions couper du cuivre jusqu'à 6 mm de manière fiable, couper des sections plus épaisses (au-dessus de 10 mm) devient difficile en raison de la conductivité thermique élevée du matériau, qui dissipe rapidement la chaleur de la zone coupée. Cela peut conduire à une vitesse de coupe plus lente par rapport à l’acier de même épaisseur. De plus, la pureté du matériau compte ; Le cuivre à haute conductivité sans oxygène (OFHC) coupe différemment du cuivre à brai électrolytique résistant (ETP). Nos ingénieurs de Tianjin Shenghui Metal Products Co., Ltd. tiennent compte de ces nuances en ajustant la position focale et en utilisant de l'azote à des pressions très élevées pour garantir un bord propre et sans bavure, mais la compréhension de la chimie spécifique de l'alliage est la clé d'un résultat réussi.
Les systèmes de découpe laser avancés peuvent-ils traiter des matériaux enduits ou peints sans endommager le revêtement ?
Oui, c’est l’un des avantages majeurs de la découpe laser moderne. Lors du traitement de métaux pré-peints ou revêtus, l'objectif est souvent de couper le métal sans écailler le revêtement sur la surface ni le brûler à partir du bord coupé. Ceci est obtenu grâce à ce que l'on appelle une « découpe respectueuse du revêtement ». En utilisant un laser à fibre avec une très petite largeur de saignée et en optimisant la forme de l'impulsion, nous pouvons vaporiser le métal tout en laissant intact le revêtement environnant. Pour les matériaux comme l'acier galvanisé, nous utilisons également des paramètres de coupe spécialisés qui minimisent la vaporisation du zinc au niveau du bord coupé, ce qui réduit la formation d'oxyde de zinc (rouille blanche) après le traitement. Nos systèmes de découpe laser sont programmés avec des recettes spécifiques pour ces matériaux afin de garantir la préservation des qualités esthétiques et protectrices du revêtement.
Quels paramètres laser spécifiques sont les plus critiques pour la découpe de nouvelles céramiques techniques et du verre ?
Pour les céramiques techniques et le verre, le paramètre le plus critique n’est plus seulement la puissance, mais aussi la longueur d’onde et la durée d’impulsion. Ces matériaux sont transparents aux lasers à fibre infrarouge standard, ils nécessitent donc soit un laser CO2 (longueur d'onde de 9,3 µm à 10,6 µm) qui est absorbé par la structure de silice, soit un laser vert/UV pour une « découpe à froid » de haute précision. La durée de l'impulsion est tout aussi importante ; nous utilisons des impulsions picosecondes ou femtosecondes. C'est incroyablement court (un quadrillionième de seconde), ce qui fournit de l'énergie si rapidement que le matériau se sublime directement du solide au gaz sans fondre. Ce procédé « d'ablation à froid » est essentiel pour éviter les microfissures et les contraintes thermiques dans la matrice céramique. De plus, le positionnement du point focal doit être contrôlé avec une précision inférieure au micron pour garantir que la coupe est verticale et précise.
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик